Dans une cave, une exploitation agricole ou un site de conditionnement, la table de tri permet d’examiner un flux de produits avant son traitement. Elle sert notamment à retirer les éléments indésirables, à séparer les produits selon leur qualité et à préserver la régularité de la production. Dans le domaine viticole, elle intervient après la récolte pour sélectionner les raisins et écarter feuilles, rafles, baies altérées ou corps étrangers. Son efficacité dépend autant de sa conception que de l’organisation des opérateurs qui l’utilisent.
Rôle dans une chaîne de production
Un poste de séparation, de contrôle et d’orientation des produits
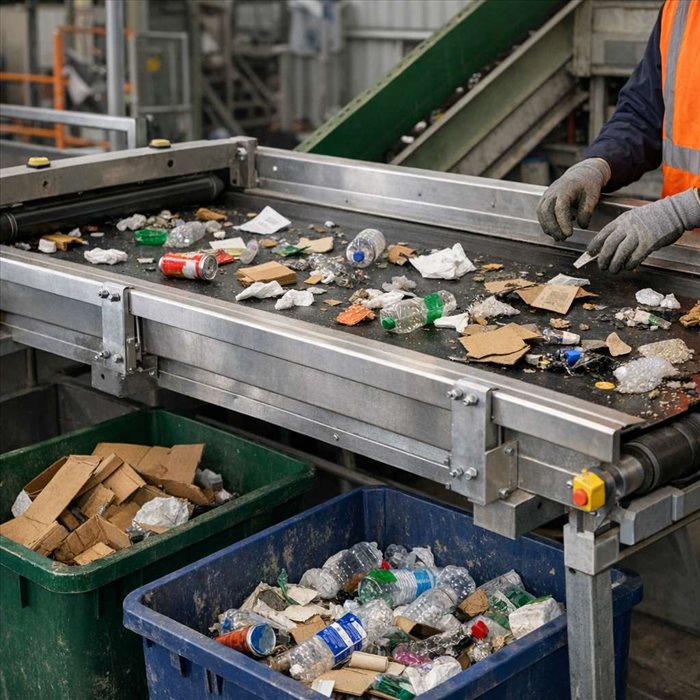
Une table de tri est un équipement sur lequel un flux de matière est étalé afin d’être contrôlé visuellement, manuellement ou à l’aide de systèmes automatisés. Les opérateurs retirent les éléments non conformes et orientent les produits retenus vers l’étape suivante : stockage, transformation, emballage ou valorisation.
Elle ne réalise pas forcément un classement très fin. Sa mission première est de
sécuriser la qualité du flux entrant en éliminant ce qui risque de dégrader le produit final, de perturber une machine ou de générer des pertes. Le dispositif peut être fixe, intégré à une ligne de convoyage ou monté sur roulettes pour s’adapter à une zone de travail.
En viticulture, le tri concerne les grappes entières ou les baies après éraflage. Il complète les opérations décrites dans le déroulement des
vendanges et de la récolte du raisin. Selon le niveau d’exigence recherché, les fruits abîmés, insuffisamment mûrs ou touchés par la pourriture peuvent être retirés avant la vinification.
Les secteurs utilisant des tables de tri
Le principe est commun, mais les matériaux, les dimensions et les règles sanitaires varient fortement selon l’activité. On rencontre ce type de poste dans l’agroalimentaire, le recyclage, la logistique, l’industrie du bois, le traitement des déchets et l’agriculture.
Dans une cave, l’inox est souvent privilégié pour sa résistance, sa facilité de nettoyage et sa compatibilité avec un environnement humide. En recyclage, une construction plus robuste doit supporter des charges hétérogènes et abrasives. Pour des produits alimentaires fragiles, le point essentiel reste la limitation des chocs et des zones de rétention.
La table de tri n’améliore pas un produit déjà dégradé : elle permet surtout d’éviter que les défauts ne se propagent dans le lot traité.
Du chargement à l’évacuation des matières
L’alimentation et l’acheminement des flux à trier
Le flux arrive généralement par une trémie, un tapis élévateur, un convoyeur ou un bac de réception. Il doit être réparti en couche suffisamment régulière pour que chaque élément soit visible. Une alimentation trop importante crée des amas : les opérateurs ne peuvent plus contrôler correctement les produits et les défauts passent dans le flux utile.
La vitesse du convoyeur ou de la bande est donc un réglage déterminant. Elle doit être adaptée au volume, à la taille des produits et au nombre de personnes présentes. Pour le raisin, il faut aussi limiter la hauteur de chute et les frottements excessifs afin de ne pas éclater les baies avant l’étape prévue.
Les vendanges peuvent être issues d’une récolte à la main ou à la machine. Les particularités des
vendanges manuelles influencent la nature des grappes reçues, tandis qu’une récolte mécanisée apporte plus fréquemment des baies détachées et des débris végétaux. Le réglage de l’alimentation doit tenir compte de cette différence.
Le tri manuel, semi-automatisé ou automatisé
Le tri manuel reste la solution la plus souple. Les opérateurs identifient les défauts visibles et retirent directement les indésirables. Il est particulièrement pertinent pour les lots variables, les productions de faible à moyenne taille et les produits dont l’appréciation exige un jugement visuel.
Les équipements semi-automatisés associent le travail humain à des éléments de séparation : rouleaux écarteurs, grilles, soufflerie ou convoyeurs inclinés. Ils réduisent certaines tâches répétitives sans supprimer la vérification humaine.
Les systèmes automatisés peuvent utiliser des capteurs optiques, des caméras ou un éjection par air comprimé. Ils conviennent lorsque les critères sont mesurables et que les volumes justifient l’investissement. Leur performance reste liée à la qualité du paramétrage et à la régularité du flux.
Une automatisation mal calibrée peut écarter de bons produits ou laisser passer des défauts.
L’évacuation des produits, matières ou déchets vers les bonnes sorties
Après contrôle, le flux conforme est dirigé vers la suite de la ligne. Les refus tombent dans des bacs, des goulottes ou des convoyeurs dédiés. La séparation doit être nette pour éviter tout retour accidentel des éléments écartés.
Dans le cas du raisin, les déchets végétaux et les baies non retenues doivent être collectés rapidement. Cette organisation facilite le nettoyage et limite l’encombrement autour de la ligne. Le
tri de la vendange et ses différentes méthodes montre bien l’intérêt de définir à l’avance les critères de sélection : maturité, état sanitaire, présence de feuilles ou de rafles.
Les configurations les plus courantes
Table de tri fixe, mobile ou intégrée à un convoyeur
Un modèle fixe convient à une ligne permanente et à un débit régulier. Il offre une bonne stabilité, mais impose un espace dédié. Une version mobile est utile lorsque l’équipement doit être déplacé entre plusieurs zones de réception ou entre différents bâtiments.
Une table intégrée à un convoyeur évite les manipulations intermédiaires. Elle améliore la continuité du flux, à condition que les accès pour les opérateurs, le nettoyage et la maintenance restent suffisants.
La meilleure implantation est celle qui limite les transferts inutiles sans gêner le contrôle visuel.
Table de tri à bande, à rouleaux ou à plateau
Le choix de la surface dépend de la matière à traiter. Une bande transporteuse crée un flux continu et convient à de nombreux produits. Les rouleaux peuvent favoriser l’étalement et la rotation d’éléments ronds ou irréguliers. Un plateau statique est adapté à un contrôle ponctuel, à des volumes limités ou à des opérations manuelles très précises.
| Configuration | Usage principal | Point de vigilance |
| Bande transporteuse | Flux continu et cadences régulières | Vitesse adaptée au temps d’observation |
| Rouleaux | Étalement et accès visuel sur plusieurs faces | Écartement compatible avec la taille des produits |
| Plateau statique | Petits volumes et tri minutieux | Risque de manipulation plus importante |
Équipements adaptés au recyclage, à l’agroalimentaire et à la logistique
Dans l’agroalimentaire, les surfaces doivent être faciles à laver et conçues pour éviter l’accumulation de résidus. Dans la logistique, la priorité porte souvent sur l’identification, la répartition des colis et l’ergonomie des postes. Dans le recyclage, la robustesse, la protection contre les poussières et la gestion des refus sont centrales.
Pour une cave, l’équipement doit s’insérer dans la séquence réelle de réception. Lors de
vendanges mécaniques, une étape de séparation plus soutenue peut être nécessaire. La compréhension du
fonctionnement d’une machine à vendanger aide à anticiper la composition du flux reçu.
Choisir un équipement adapté au besoin réel
Nature, dimensions et volume des éléments à traiter
Avant de choisir, il faut caractériser les produits : dimensions, poids, fragilité, humidité, température, variabilité et présence éventuelle d’éléments étrangers. Ces données déterminent la largeur utile, le type de surface, la hauteur des rebords et la capacité de charge.
Le débit maximal ne doit pas être étudié isolément. Un appareil surdimensionné coûte et encombre inutilement ; un modèle trop petit force à accélérer le flux, ce qui réduit la qualité de contrôle. Il est préférable de raisonner sur la cadence réelle des périodes les plus chargées.
Cadence attendue et niveau d’automatisation
L’automatisation est pertinente si les volumes sont réguliers, les critères de rejet clairement définis et les compétences de réglage disponibles. Dans les autres cas, une solution manuelle ou semi-automatisée peut être plus fiable et plus simple à exploiter.
Les points à vérifier avant l’achat sont notamment :
- la quantité à traiter par heure et les pics de réception ;
- le nombre d’opérateurs nécessaires pour maintenir le niveau de contrôle ;
- la possibilité de régler la vitesse et la hauteur de travail ;
- l’accès aux bacs de collecte et aux organes de nettoyage ;
- la compatibilité avec les équipements déjà en place.
Ergonomie du poste, sécurité et contraintes d’hygiène
Une hauteur mal adaptée fatigue rapidement les opérateurs et dégrade la qualité de tri. Des rebords, des protections autour des parties mobiles et un arrêt d’urgence facilement accessible sont indispensables. Les postes doivent également laisser assez d’espace pour circuler sans croiser les flux de produits et de déchets.
En environnement alimentaire, privilégier des matériaux non poreux, des surfaces lisses et des zones accessibles est essentiel.
Le nettoyage ne doit jamais être une opération compliquée ou impossible à vérifier.
Matériaux, encombrement et intégration dans la ligne existante
L’inox est courant lorsque l’hygiène et la corrosion sont des enjeux. L’acier peint ou galvanisé peut convenir à d’autres usages, sous réserve d’une protection adaptée. Il faut aussi prévoir les raccordements électriques, l’évacuation des eaux de lavage, l’accès technique et la place nécessaire autour de l’appareil.
Exploitation quotidienne et maintenance
Organisation des postes de travail et des zones de collecte
Chaque opérateur doit connaître les défauts à retirer et la destination de chaque catégorie de refus. Une consigne simple, visible et partagée évite les décisions incohérentes. Les bacs doivent être vidés avant débordement afin de ne pas ralentir le poste.
Réglages essentiels pour maintenir la qualité du tri
La vitesse, l’inclinaison éventuelle, l’écartement des rouleaux et le débit d’alimentation sont à contrôler au démarrage puis pendant les périodes de forte activité. Un échantillonnage visuel du flux sortant permet de repérer rapidement un mauvais réglage.
Un contrôle régulier vaut mieux qu’une correction tardive sur un lot entier.
Nettoyage, maintenance préventive et erreurs à éviter
Après utilisation, les résidus doivent être retirés des bandes, rouleaux, goulottes et bacs. La maintenance préventive porte sur l’état des surfaces, la tension des bandes, les roulements, les protections et les dispositifs d’arrêt.
Les erreurs fréquentes sont une cadence excessive, un sous-effectif, des critères de tri imprécis et un nettoyage reporté. Enfin, il ne faut pas confondre débit théorique et capacité réellement triable : la performance dépend toujours de l’équilibre entre équipement, produit reçu et attention humaine.
L’essentiel pour un tri maîtrisé
Une installation efficace repose moins sur la seule machine que sur l’équilibre entre le produit reçu, la cadence et l’organisation du poste. La surface de travail, le type de convoyage et le niveau d’automatisation doivent répondre à des contraintes concrètes : volume, fragilité des éléments, critères de sélection et espace disponible. Dans le cas du raisin comme dans les autres filières,
un flux correctement étalé permet un contrôle plus fiable et limite les erreurs. L’ergonomie, la propreté et la maintenance restent tout aussi déterminantes pour préserver la régularité des opérations. Avant de s’équiper, il est donc préférable de définir précisément les refus à écarter et d’évaluer la cadence réellement tenable :
la qualité du contrôle prime sur le débit théorique.
Questions fréquentes autour du tri
Quelle est la différence entre une table de tri et un convoyeur ?
Une table de tri sert avant tout à
contrôler et séparer les éléments d’un flux, tandis qu’un convoyeur assure principalement leur déplacement. Les deux équipements sont souvent associés : le convoyeur amène les produits, puis la zone de tri permet aux opérateurs ou aux capteurs d’écarter les éléments non conformes. Certains modèles réunissent ces deux fonctions sur une même ligne.
À quel moment utiliser une table de tri pour le raisin ?
Elle s’utilise généralement à la réception de la vendange, avant ou après l’éraflage selon l’organisation choisie. Le tri sur grappes permet d’écarter les feuilles, les rafles indésirables et les grappes abîmées. Le tri sur baies offre un contrôle plus précis, mais demande une alimentation régulière et peut nécessiter davantage de temps.
Combien de personnes faut-il prévoir au poste de tri ?
Le nombre d’opérateurs dépend de la cadence, de la largeur de travail, de l’état sanitaire du lot et du niveau de sélection attendu. Il faut surtout que chaque personne puisse examiner le flux sans précipitation.
Un débit trop élevé réduit l’efficacité, même avec une équipe nombreuse. Un essai sur un volume représentatif aide à ajuster l’effectif.
Quels défauts doivent être retirés lors d’un tri manuel ?
Les éléments à écarter sont définis selon l’objectif de production : fruits altérés, matières végétales, corps étrangers, produits écrasés ou insuffisamment mûrs. Pour le raisin, on retire souvent les baies touchées par une dégradation visible ainsi que les débris végétaux. Les critères doivent être communiqués clairement à tous les opérateurs pour garantir une sélection cohérente.
Comment éviter les problèmes d’hygiène sur cet équipement ?
Le nettoyage doit intervenir après chaque utilisation et chaque changement de lot lorsque cela est nécessaire. Les zones de contact, les bandes, les rouleaux, les bacs et les goulottes doivent rester accessibles. Privilégier des surfaces lisses et résistantes facilite l’entretien.
Les résidus accumulés peuvent gêner le fonctionnement et altérer la qualité des produits suivants.